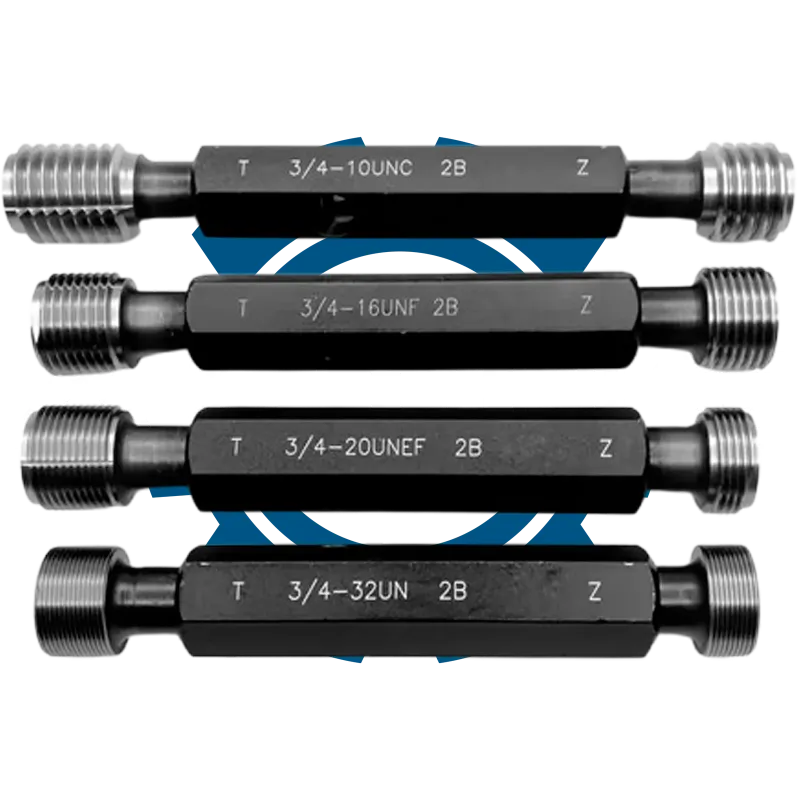
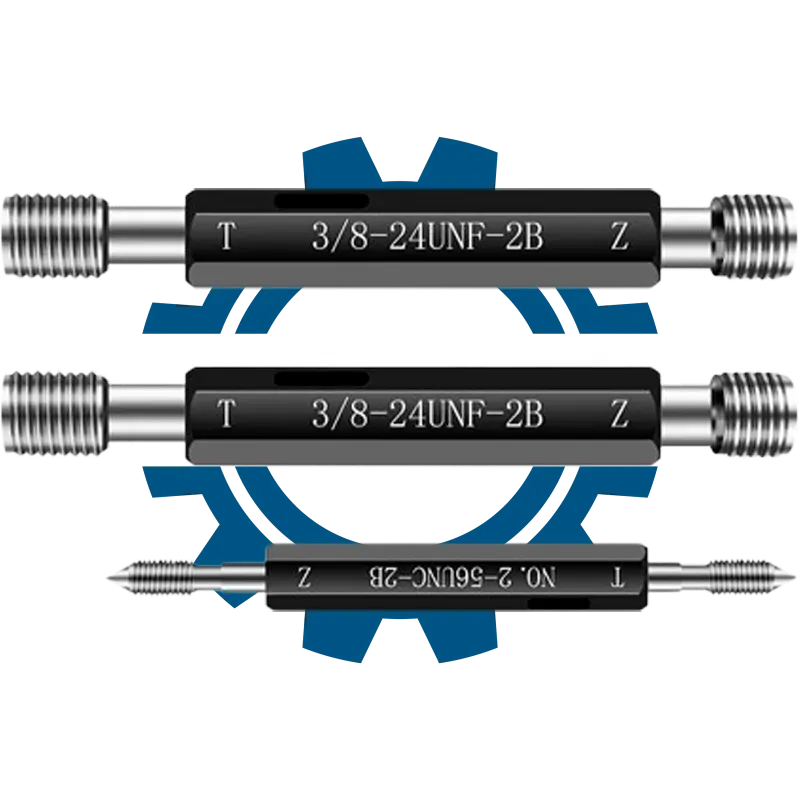
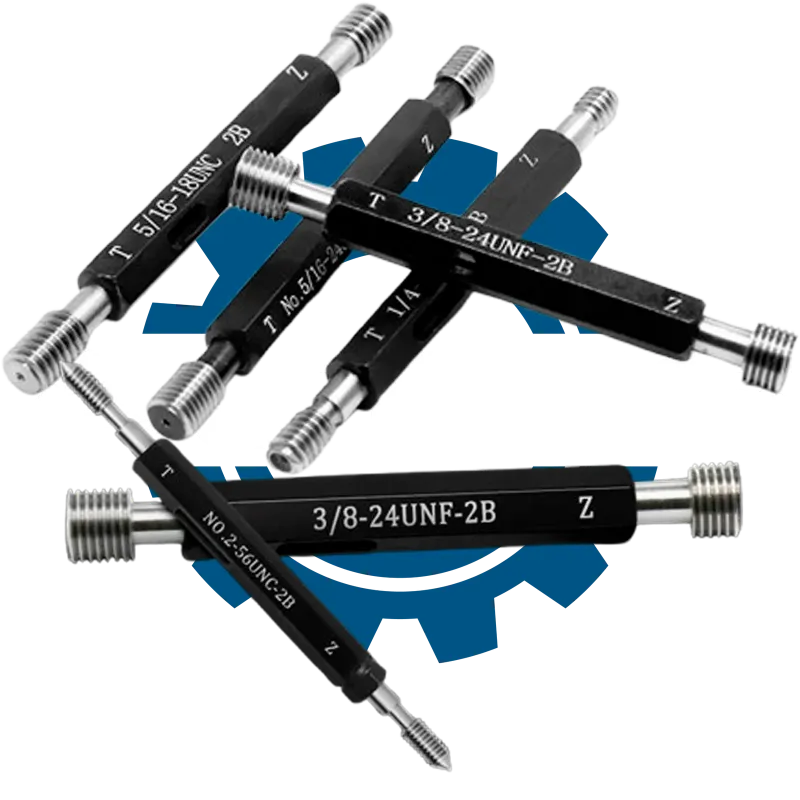
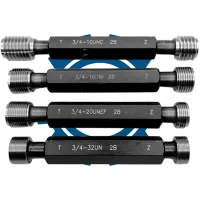
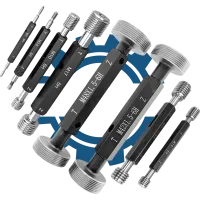
Калібр-пробка різьбова 13/16-32 UN 2B (ПР/НЕ) — це спеціалізований інструмент для контролю точності внутрішньої американської дюймової різьби у виробничих деталях та вузлах.
Розшифровка маркування
| Позначення | Пояснення |
| Калібр-пробка | Інструмент для контролю внутрішньої різьби |
| Різьбова | Призначена для перевірки різьбових отворів |
| 13/16″ | Номінальний дюймовий розмір різьби |
| 32 TPI | Кількість ниток на дюйм |
| UN | Серія уніфікованої дюймової різьби |
| 2B | Поле допуску внутрішньої різьби |
| ПР | Сторона для перевірки проходу (GO) |
| НЕ | Сторона для перевірки непроходу (NO GO) |
Призначення та застосування
Даний калібр-пробка призначений для контролю параметрів внутрішньої дюймової різьби 13/16″ 32 TPI серії UN з полем допуску 2B. Його використовують на всіх етапах виробництва для оперативної перевірки відповідності різьбових отворів кресленням та технічним вимогам. Інструмент забезпечує швидку і точну ідентифікацію відхилень, що дозволяє своєчасно виявити дефекти при серійному та приймальному контролі, мінімізуючи ризик браку та підвищуючи якість готової продукції.
Ключові параметри підбору
Вибір калібра-пробки має бути обґрунтований специфікою виробу та вимогами до різьбового з'єднання. Неправильний підбір може призвести до некоректної оцінки якості різьби, що вплине на подальшу експлуатацію виробу. Особливу увагу слід приділяти наступним характеристикам:
- Номінальний розмір різьби: 13/16″
- Кількість ниток на дюйм (TPI): 32 TPI
- Серія різьби: UN
- Поле допуску: 2B
- Виконання: ПР (GO) та НЕ (NO GO)
Порядок перевірки та контролю
Контроль внутрішньої різьби калібром-пробкою базується на принципі проходу та непроходу: сторона ПР повинна вільно входити у різьбовий отвір, а сторона НЕ — не проходити. Перевірка вважається коректною лише за дотримання чистоти отвору та відсутності пошкоджень різьби. Практичний порядок дій:
- Очистіть різьбовий отвір від стружки та забруднень.
- Візуально переконайтеся у відсутності пошкоджень різьби.
- Вставте сторону ПР калібра-пробки у різьбовий отвір; вона повинна проходити без надмірного зусилля.
- Вставте сторону НЕ; вона не повинна входити більше ніж на 2 витки.
- Зафіксуйте результат контролю згідно з вимогами технічної документації.
Чому важлива точна специфікація
Помилка у виборі розміру, TPI, серії різьби або поля допуску калібра-пробки призводить до некоректної оцінки якості різьбового з'єднання. Це може спричинити пропуск браку, невідповідність виробу вимогам замовника, ускладнення при складанні та експлуатації, а також фінансові втрати через повернення або переробку продукції. Точна відповідність специфікації — ключ до стабільної якості та надійності виробничого процесу.