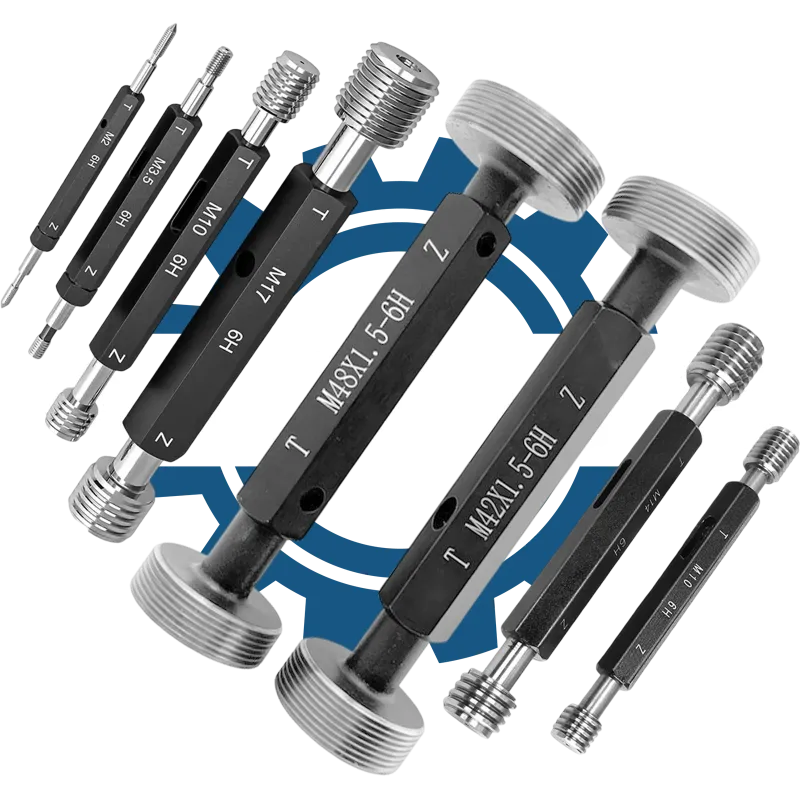
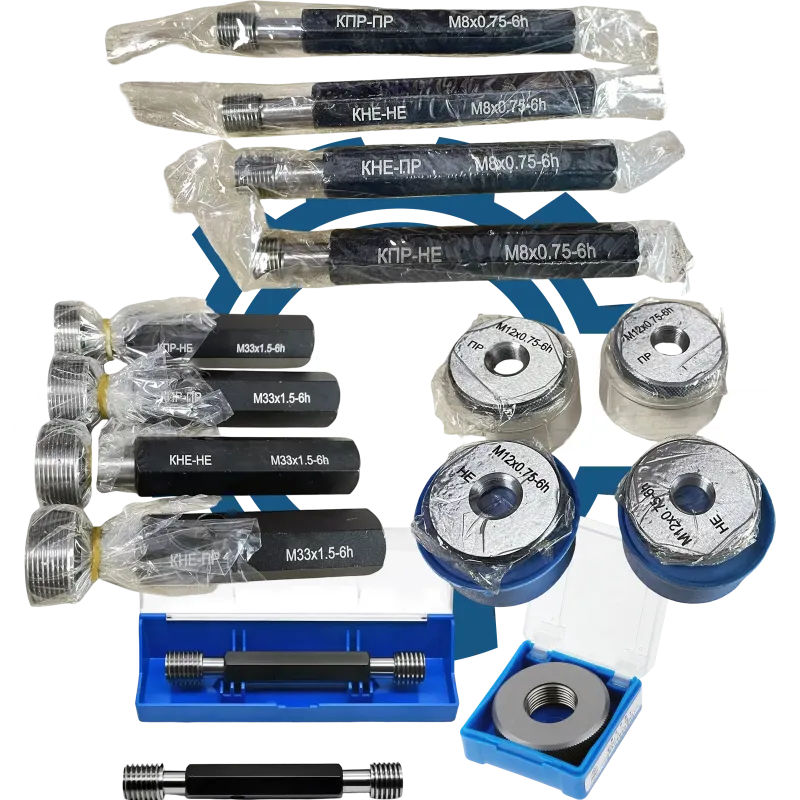
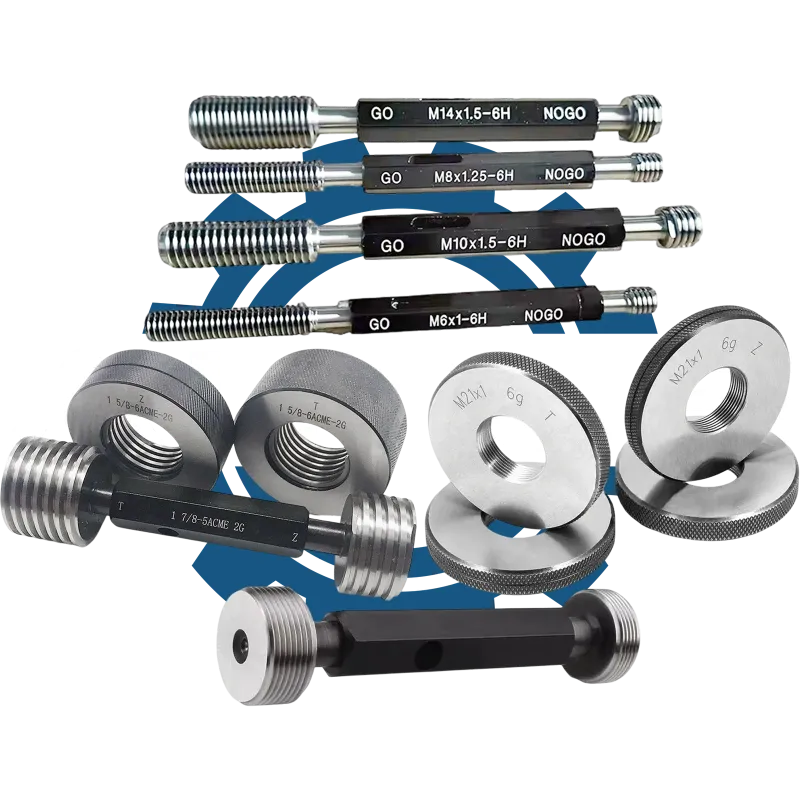
Калібр-пробка різьбова М1,6x0,35 7G (ПР/НЕ) — це спеціалізований вимірювальний інструмент для контролю метричних різьбових отворів з номінальним діаметром 1,6 мм і кроком різьби 0,35 мм у промисловому виробництві.
Розшифровка маркування
| Позначення |
Пояснення |
| Калібр-пробка |
Вимірювальний інструмент для контролю отворів |
| різьбова |
Призначена для контролю різьбових з'єднань |
| M |
Метрична різьба |
| 1,6 |
Номінальний діаметр різьби 1,6 мм |
| 0,35 |
Крок різьби 0,35 мм |
| 7G |
Поле допуску різьби |
| ПР |
Прохідна сторона калібра |
| НЕ |
Непрохідна сторона калібра |
Призначення та застосування
Цей калібр призначений для контролю точності метричних внутрішніх різьбових отворів діаметром 1,6 мм з кроком 0,35 мм у деталях та вузлах. Застосовується у виробничих цехах, лабораторіях ОТК та при приймальному контролі для перевірки відповідності різьбових з'єднань встановленим параметрам. Використовується як у серійному, так і у вибірковому контролі для забезпечення стабільної якості продукції.
Ключові параметри підбору
Правильний вибір калібра-пробки критично важливий для забезпечення точності контролю різьбових з'єднань. Основну увагу слід приділяти номінальному діаметру, кроку різьби та полю допуску.
- Номінальний діаметр різьби: 1,6 мм
- Крок різьби: 0,35 мм
- Поле допуску: 7G
- Відповідність типу контролю: прохідна (ПР) та непрохідна (НЕ) сторони
Порядок перевірки та контролю
Для коректної перевірки різьбового отвору необхідно дотримуватися послідовності дій і забезпечити чистоту та точність вимірюваної деталі.
- Очистіть різьбовий отвір від забруднень та стружки.
- Використайте прохідну сторону калібра (ПР) для перевірки проходження по всій довжині різьби.
- Перевірте непрохідною стороною (НЕ) — вона не повинна входити у різьбу.
- Задокументуйте результати контролю відповідно до вимог технічної документації.
Чому важлива точна специфікація
Помилка у виборі або позначенні калібра може призвести до некоректного контролю різьбових з'єднань, що підвищує ризик браку, зниження якості продукції та виникнення виробничих дефектів. Точна відповідність специфікації гарантує надійність вимірювань і дотримання вимог до монтажу та експлуатації виробів у промислових умовах.