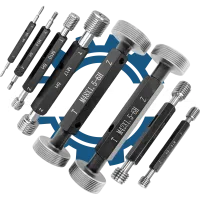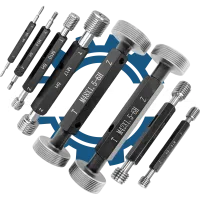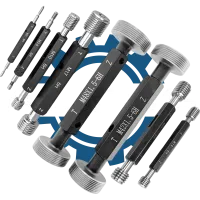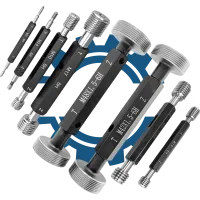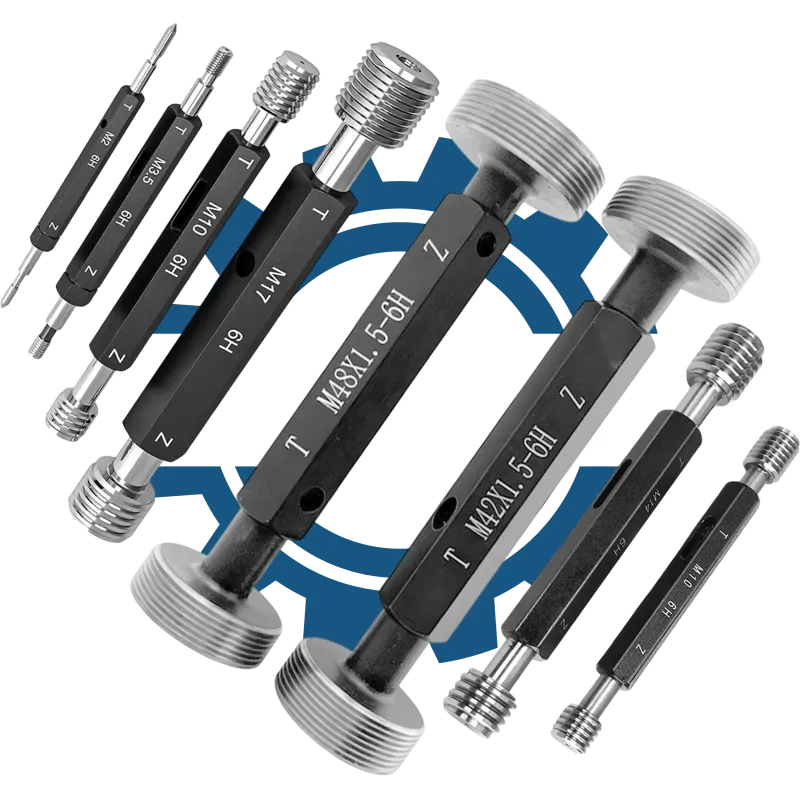
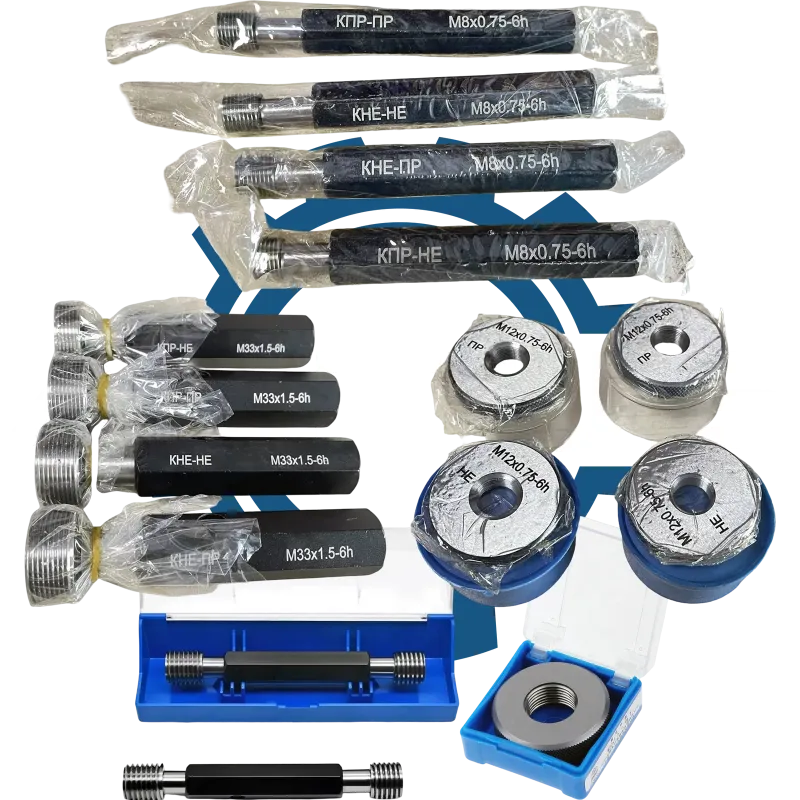
Калібр-пробка різьбова М76x1,5 6H (ПР/НЕ)
Калібр-пробка різьбова призначена для контролю метричних внутрішніх різьбових з'єднань з номінальним діаметром 76 мм і кроком різьби 1,5 мм у виробничих і контрольних процесах.
Розшифровка маркування
| Позначення | Пояснення |
|---|---|
| Калібр-пробка | Засіб контролю розмірів отвору з різьбою |
| різьбова | Призначена для перевірки різьбових з'єднань |
| M | Метрична різьба |
| 76 | Номінальний діаметр різьби 76 мм |
| 1,5 | Крок різьби 1,5 мм |
| 6H | Поле допуску внутрішньої різьби |
| ПР | Прохідна сторона калібра |
| НЕ | Непрохідна сторона калібра |
Призначення та застосування
Даний калібр-пробка використовується для контролю точності виготовлення внутрішньої метричної різьби діаметром 76 мм з кроком 1,5 мм у деталях і вузлах машин. Застосовується у виробничих цехах, відділах технічного контролю та лабораторіях для серійного або приймального контролю відповідності різьбових отворів встановленим допускам. Використання калібра дозволяє швидко визначити, чи відповідає різьба вимогам креслення без застосування складних вимірювальних приладів.
Ключові параметри підбору
Правильний вибір калібра-пробки забезпечує надійний контроль якості різьбових з'єднань і мінімізує ризик дефектів у готовій продукції. Основну увагу слід приділяти наступним параметрам:
- Номінальний діаметр різьби (76 мм)
- Крок різьби (1,5 мм)
- Поле допуску (6H)
- Наявність прохідної (ПР) і непрохідної (НЕ) сторін
Порядок перевірки та контролю
Контроль різьби здійснюється шляхом послідовного використання прохідної та непрохідної сторін калібра-пробки відповідно до встановленої методики. Для коректного контролю необхідно дотримуватися наступного порядку:
- Очистити різьбовий отвір від забруднень і стружки
- Вставити прохідну сторону калібра (ПР) у різьбу — вона має входити без надмірного зусилля
- Спробувати вставити непрохідну сторону (НЕ) — вона не повинна входити у різьбу
- Зафіксувати результат контролю у відповідній документації
Чому важлива точна специфікація
Помилка у виборі або позначенні калібра-пробки може призвести до некоректного контролю різьбових отворів, що створює ризик пропуску дефектної продукції або зайвого бракування деталей. Це негативно впливає на якість збирання, надійність вузлів і може спричинити додаткові витрати на переробку або рекламації. Точна специфікація калібра є критичною для забезпечення стабільності виробничого процесу та відповідності продукції технічним вимогам.
Немає питань про даний товар, станьте першим і задайте своє питання.
Оплата за рахунком після підтвердження менеджером. Доставку та наявність узгоджуємо до відвантаження. Ціни на сайті без ПДВ.
Ми гарантуємо відповідність товару заявленим технічним характеристикам, комплектації та матеріалу виготовлення.
У разі виявлення виробничого дефекту звернення розглядається індивідуально після огляду та технічної перевірки товару.
Різальний інструмент є професійним витратним інструментом. Його ресурс залежить від матеріалу обробки, режимів різання, стану обладнання, жорсткості системи, охолодження та дотримання правил експлуатації.
Гарантія не поширюється на природне зношування, механічні пошкодження та наслідки неправильно підібраних режимів або неналежного використання.
Якщо поставка здійснюється за договором, гарантійні умови також регулюються положеннями відповідного договору.