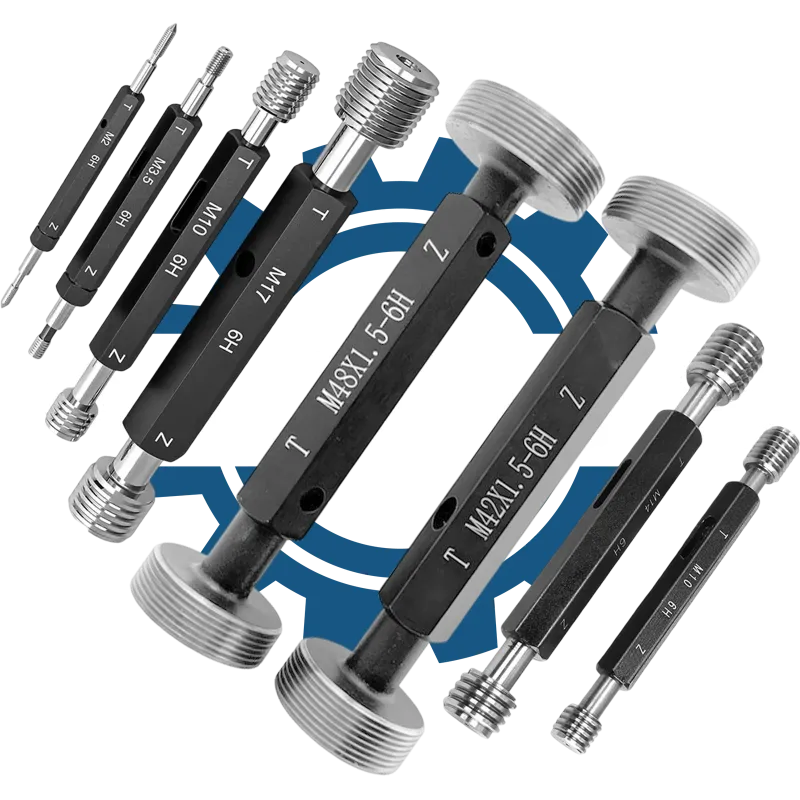
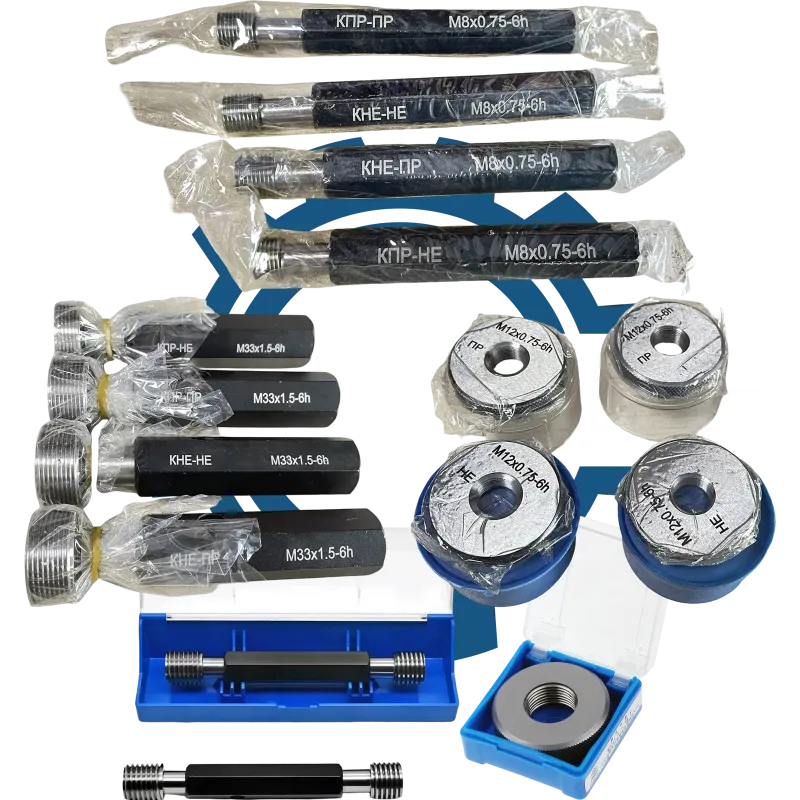
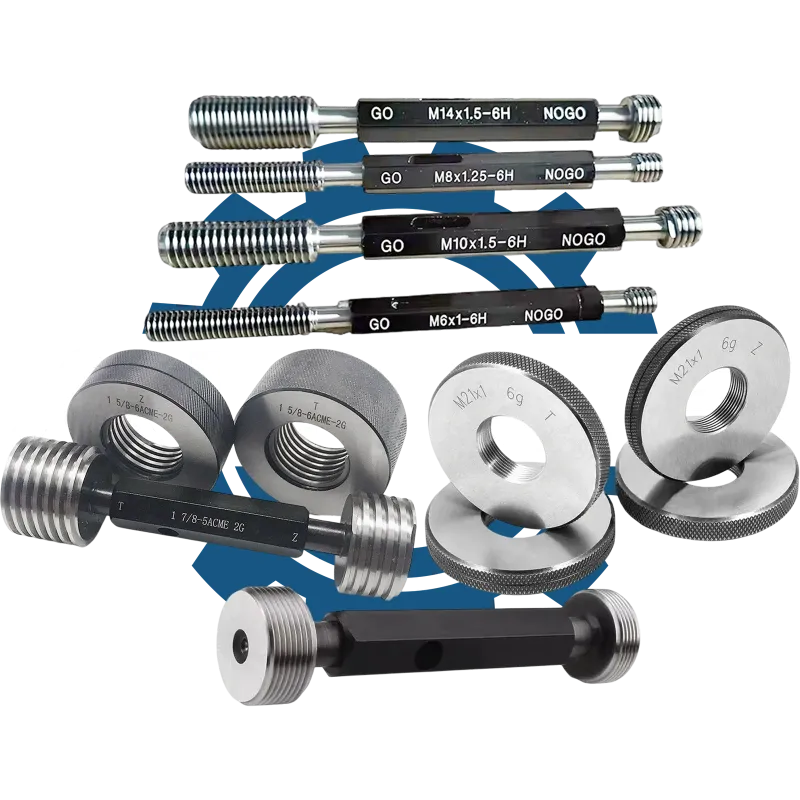
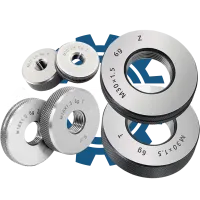
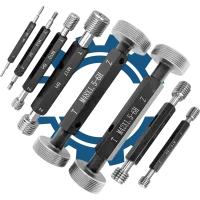
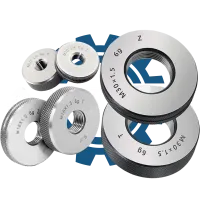
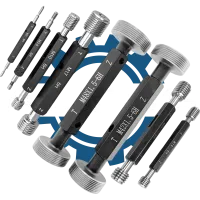
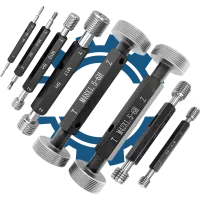
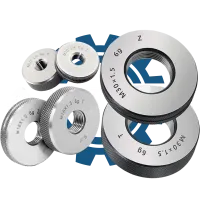
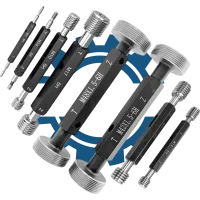
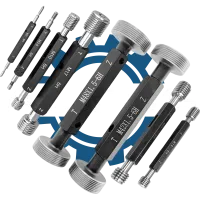
Калибр-пробка резьбовая М1,2x0,2 6H (ПР/НЕ) предназначена для контроля внутренней метрической резьбы по заданным параметрам.
Расшифровка маркировки
| Обозначение |
Пояснение |
| Калибр-пробка |
Пробковый калибр для контроля внутренних резьбовых поверхностей. |
| резьбовая |
Назначение для проверки резьбы. |
| M |
Метрическая резьба. |
| 1,2 |
Номинальный диаметр резьбы 1,2 мм. |
| 0,2 |
Шаг резьбы 0,2 мм. |
| 6H |
Поле допуска внутренней метрической резьбы 6H. |
| ПР |
Проходная сторона калибра для проверки прохождения контролируемой резьбы. |
| НЕ |
Непроходная сторона калибра для проверки предельного размера резьбы. |
Назначение и применение
Этот калибр используют для контроля внутренней метрической резьбы с номинальным диаметром 1,2 мм и шагом 0,2 мм в пределах поля допуска 6H. В производстве и приемочном контроле он позволяет быстро проверять соответствие резьбового отверстия заданной маркировке без выполнения измерений универсальным инструментом. Формат ПР/НЕ позволяет разделить проверку на проходную и непроходную оценку, что удобно для серийного контроля деталей и узлов.
Ключевые параметры подбора
При подборе такого калибра прежде всего ориентируются на номинальный диаметр, шаг резьбы и поле допуска, поскольку именно эти параметры определяют совместимость с контролируемой резьбой. Ошибка в любом из них приводит к некорректной оценке детали: годная резьба может быть забракована или, наоборот, несоответствующая — принята.
- Номинальный диаметр резьбы: 1,2 мм.
- Шаг резьбы: 0,2 мм.
- Поле допуска: 6H.
- Тип контроля: ПР/НЕ.
Порядок проверки и контроля
Общий принцип контроля заключается в последовательной проверке резьбового отверстия проходной и непроходной сторонами калибра. Для корректного результата важно применять именно тот калибр, маркировка которого соответствует контролируемой резьбе, и выполнять проверку без перекоса и чрезмерного усилия.
- Убедиться, что маркировка калибра соответствует нужной резьбе.
- Выполнить проверку проходной стороной ПР.
- Выполнить проверку непроходной стороной НЕ.
- Оценить результат по соответствию прохождения и упора в пределах контрольной процедуры.
Почему важна точная спецификация
Для резьбовых калибров точность обозначения критична, поскольку даже незначительное расхождение в диаметре, шаге или поле допуска меняет объект контроля. Неправильно выбранный калибр создает риск ошибок в ОТК, нарушает стабильность серийного контроля и может привести к ложным решениям о годности деталей в производстве и поставках.