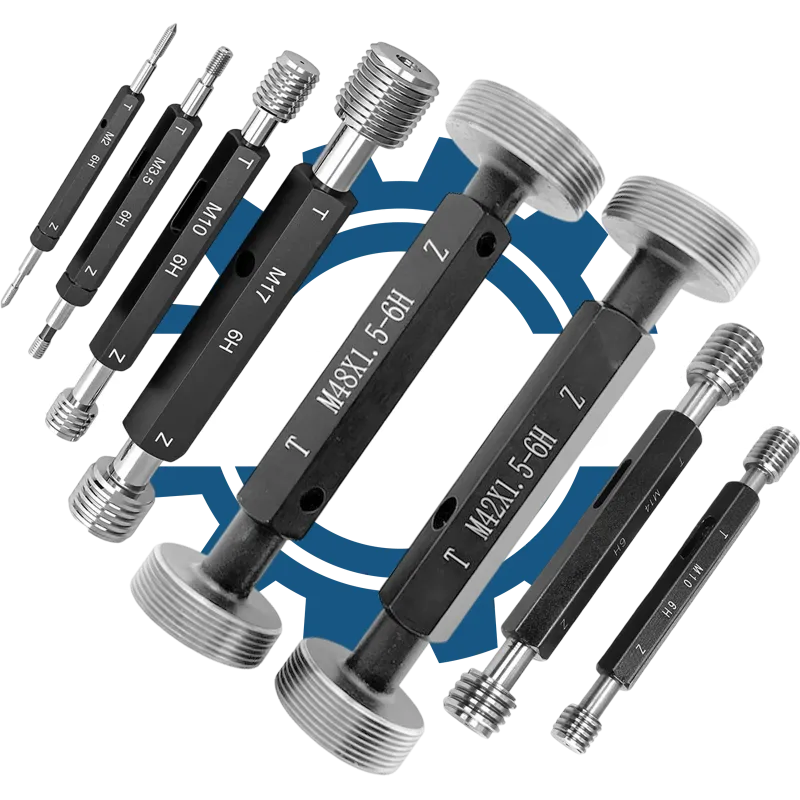
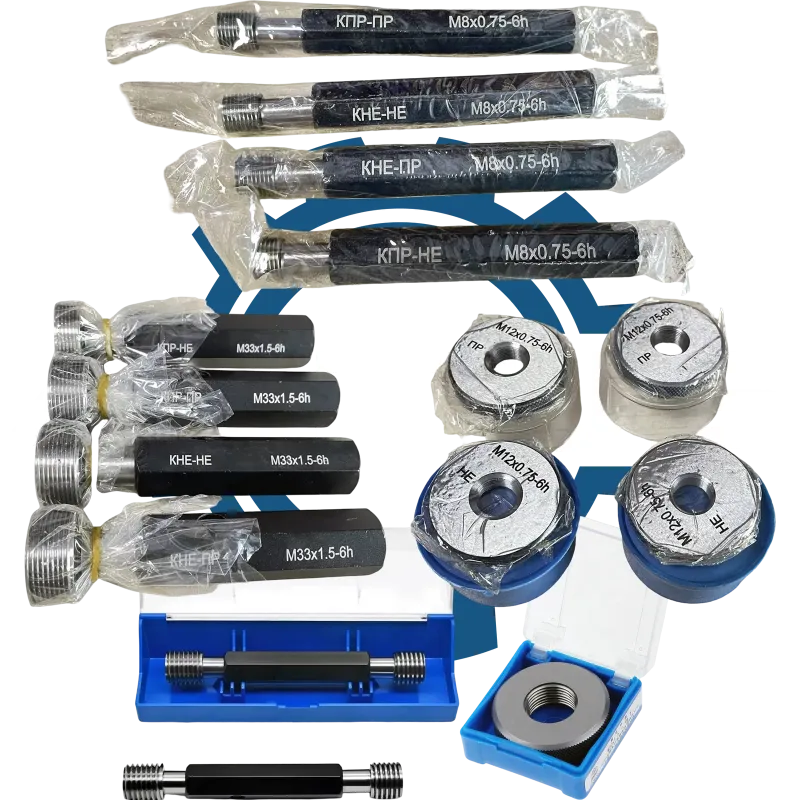
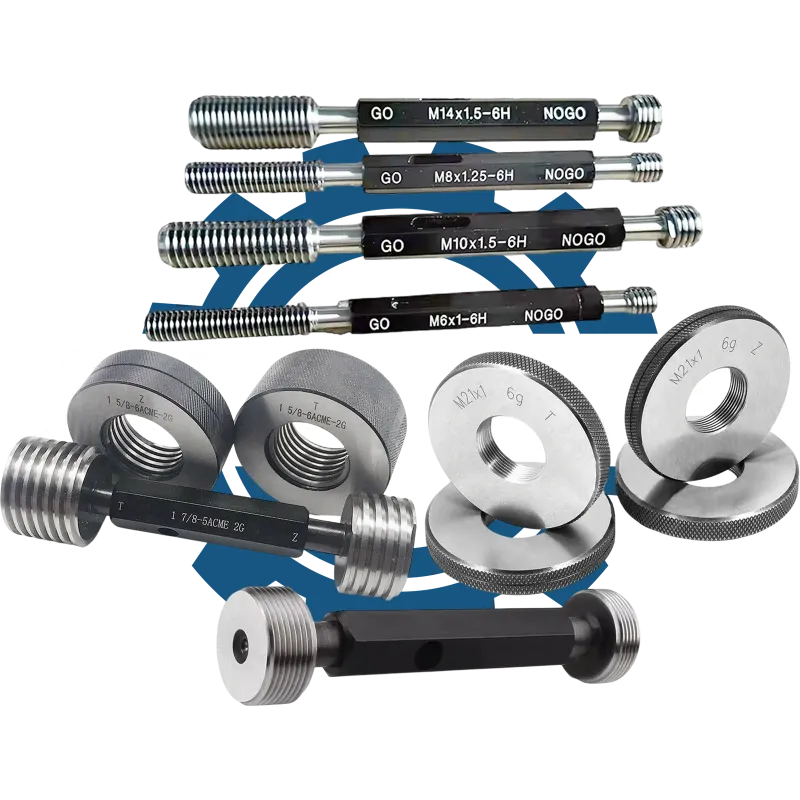
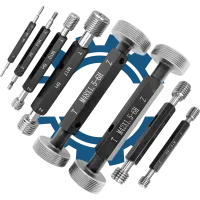
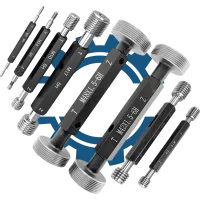
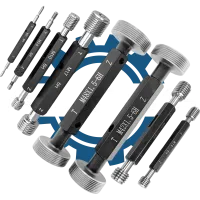
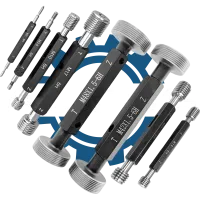
Калибр-пробка резьбовая М1,8x0,2 4H (ПР/НЕ) предназначена для контроля параметров метрической внутренней резьбы в промышленном производстве и приемочном контроле.
Расшифровка маркировки
| Обозначение |
Пояснение |
| Калибр-пробка |
Измерительный инструмент для контроля внутренней резьбы. |
| резьбовая |
Предназначена для проверки резьбового соединения. |
| M |
Метрическая резьба. |
| 1,8 |
Номинальный диаметр резьбы 1,8 мм. |
| 0,2 |
Шаг резьбы 0,2 мм. |
| 4H |
Поле допуска 4H. |
| ПР |
Проходная сторона калибра для проверки прохождения резьбы. |
| НЕ |
Непроходная сторона калибра для проверки предельного размера резьбы. |
Назначение и применение
Этот калибр-пробка применяют для контроля внутренней метрической резьбы с номинальным диаметром 1,8 мм и шагом 0,2 мм в пределах поля допуска 4H. В производственной практике он используется для оперативной проверки соответствия резьбового отверстия заданной маркировке, в частности в серийном и приемочном контроле, когда важно быстро отделить годные детали от тех, что не соответствуют требованиям. Обозначение ПР/НЕ указывает на применение двух контрольных сторон для оценки прохождения и предельного состояния резьбы.
Ключевые параметры подбора
Подбор такого калибра должен основываться прежде всего на точном совпадении номинального диаметра, шага резьбы и поля допуска, поскольку даже незначительное несоответствие делает контроль некорректным. Для инженера, ОТК и технолога критически важно сверять именно те элементы маркировки, которые прямо определяют геометрию и допустимое состояние резьбы.
- Номинальный диаметр: 1,8 мм.
- Шаг резьбы: 0,2 мм.
- Тип резьбы: метрическая.
- Поле допуска: 4H.
Порядок проверки и контроля
Общий принцип контроля этим калибром заключается в последовательной проверке резьбового отверстия проходной и непроходной сторонами в соответствии с маркировкой ПР/НЕ. Для корректного результата контроль выполняют только на детали с соответствующим типом резьбы, без перекосов и с соблюдением одинаковых условий приложения усилия.
- Убедиться, что контролируемая резьба соответствует маркировке M1,8x0,2.
- Использовать проходную сторону ПР для первичной проверки прохождения.
- Использовать непроходную сторону НЕ для проверки предельного состояния резьбы.
- Оценить результат по факту прохождения или непрохождения соответствующей стороны.
Почему важна точная спецификация
Точность в обозначении калибра напрямую влияет на правильность контроля резьбы, а ошибка в диаметре, шаге или поле допуска может привести к ложной браковке годных деталей или, наоборот, к пропуску несоответствующей продукции. Для производства и поставок это означает риск сбоев в приемочном контроле, потери времени на повторные проверки и нарушение стабильности качества партии.