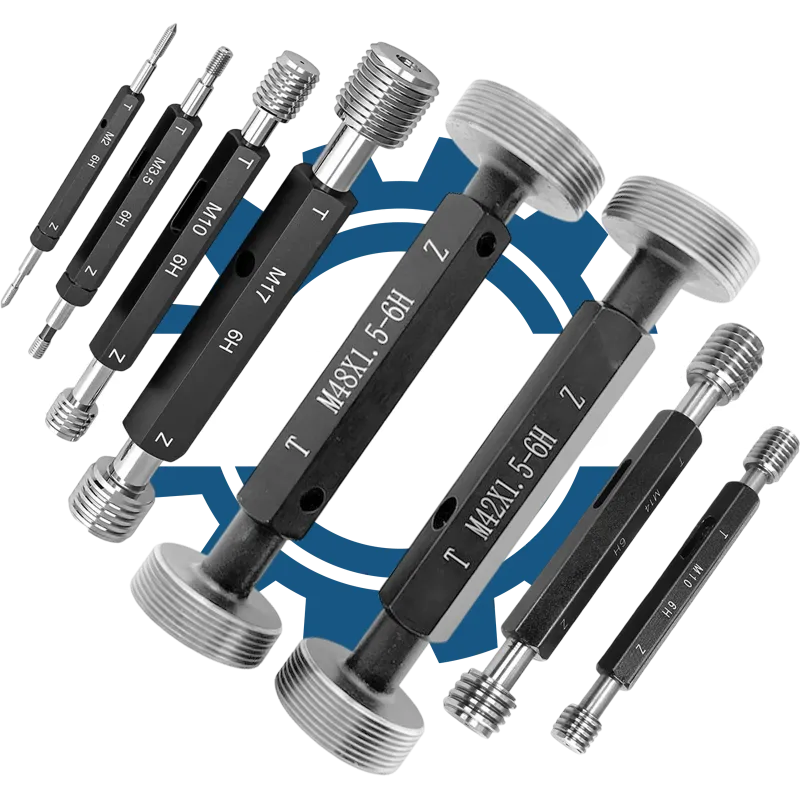
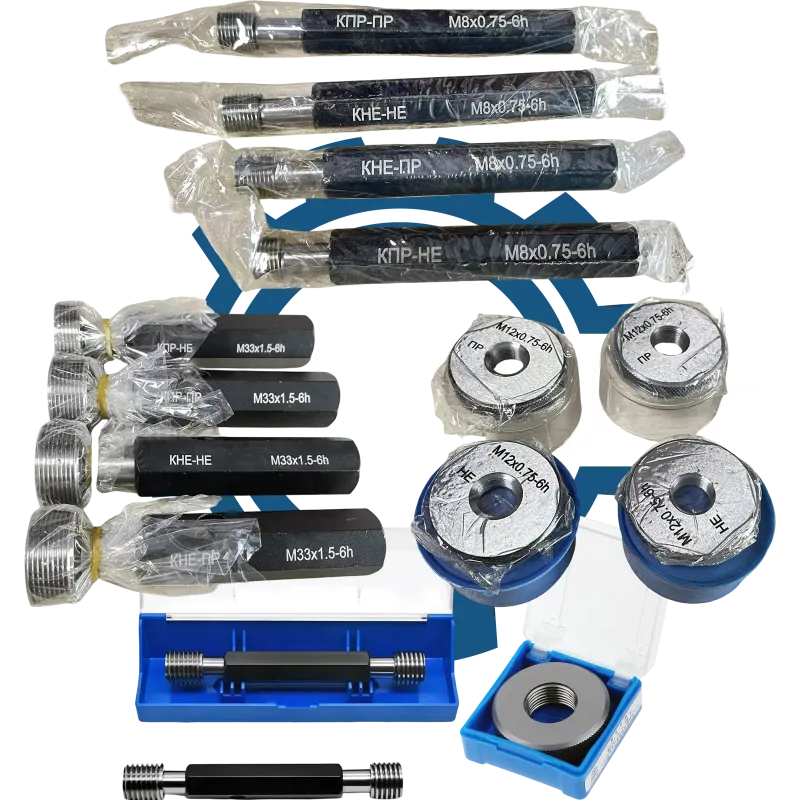
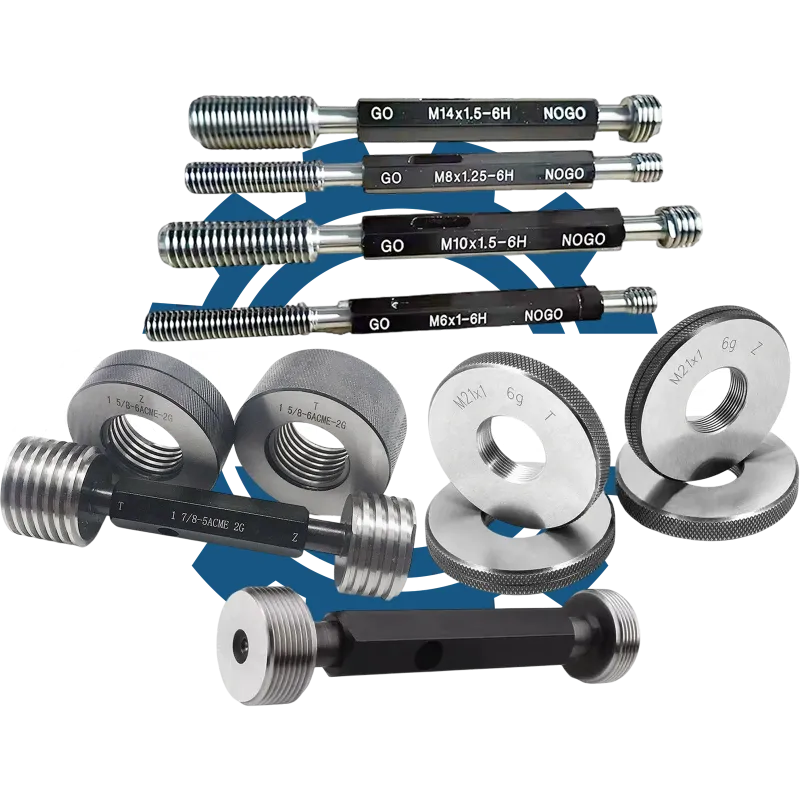
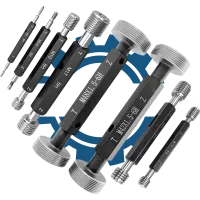
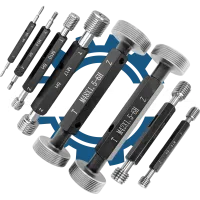
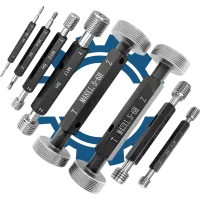
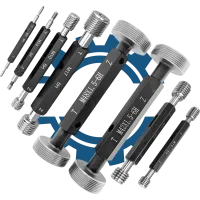
Калибр-пробка резьбовая М1x0,2 4H5H (ПР/НЕ) предназначена для контроля внутренней метрической резьбы с номинальным диаметром 1 мм и шагом 0,2 мм.
Расшифровка маркировки
| Обозначение |
Пояснение |
| Калибр-пробка |
Измерительный инструмент для контроля внутренних резьбовых поверхностей. |
| резьбовая |
Предназначена для проверки резьбы. |
| M |
Метрическая резьба. |
| 1 |
Номинальный диаметр резьбы 1 мм. |
| 0,2 |
Шаг резьбы 0,2 мм. |
| 4H5H |
Обозначение поля допуска резьбы. |
| ПР |
Проходная сторона калибра для контроля прохождения. |
| НЕ |
Непроходная сторона калибра для контроля непрохождения. |
Назначение и применение
Этот калибр-пробка применяют для контроля внутренней резьбы М1x0,2 в производственном и приемочном контроле, когда нужно быстро проверить соответствие резьбового отверстия заданному профилю и полю допуска 4H5H. В серийном производстве он используется как практический инструмент для оперативной оценки пригодности детали без выполнения расчетных измерений, а в ОТК — для подтверждения соответствия резьбы требованиям чертежа на уровне «проходит / не проходит».
Ключевые параметры подбора
При подборе такого калибра прежде всего ориентируются на номинальный диаметр, шаг резьбы и обозначение поля допуска, поскольку именно эти параметры определяют совместимость с контролируемой деталью. Для промышленного применения критически важно, чтобы маркировка калибра точно соответствовала проверяемой резьбе, иначе результат контроля будет некорректным.
- Метрическая резьба M.
- Номинальный диаметр 1 мм.
- Шаг резьбы 0,2 мм.
- Поле допуска 4H5H.
Порядок проверки и контроля
Принцип контроля этим калибром заключается в поэтапной проверке резьбового отверстия по сторонам ПР и НЕ, чтобы оценить соответствие геометрии резьбы заданной маркировке. Для корректного результата контроль выполняют только на детали с той же резьбой и в условиях, когда посадка калибра в отверстие происходит без перекосов.
- Убедиться, что контролируемая деталь имеет резьбу М1x0,2.
- Использовать сторону ПР для проверки прохождения.
- Использовать сторону НЕ для проверки непрохождения.
- Оценить результат по соответствию поведения калибра заданному полю допуска 4H5H.
Почему важна точная спецификация
Точная маркировка калибра напрямую влияет на достоверность контроля: ошибка в диаметре, шаге или поле допуска приводит к ложному выводу о пригодности резьбы, а значит — к риску брака, повторной обработки или пропуска несоответствующей детали в последующую сборку. Для инженера, технолога, ОТК и поставщика корректная спецификация означает однозначный выбор инструмента под конкретную резьбу и стабильность приемочного контроля.